
一、全链条合规设计:从材质到工艺的严苛把控
1. 材料选型与管道设计
· 材质标准:
设备主体采用316L 不锈钢(内壁粗糙度 Ra≤0.4μm),储罐与管道经电解抛光处理,符合 ASME BPE 标准。避免使用含硅材料(如普通橡胶密封圈),防止硅污染影响水质。
· 管道布局:
采用 “3D 原则”(支管长度≤3 倍管径),坡度≥0.5%,避免死角和盲管。管道焊接全程充高纯氩气保护,焊口经内窥镜检测,确保无氧化色和焊瘤。
2. 工艺路线优化
· 双级反渗透 + EDI工艺:
一级 RO 脱盐率≥95%,二级 RO 进一步将电导率降至≤1.3μS/cm,EDI 模块实现连续深度除盐,产水电阻率≥15MΩ・cm。浓水回流至原水箱,水资源利用率从 60% 提升至 90%,年节水成本超 20 万元。
· 消毒系统集成:
配备纯蒸汽灭菌(SIP)(121℃、30 分钟 / 周)和过热水循环消毒(80℃以上),抑制生物膜形成。紫外灯与臭氧发生器联动,确保微生物限度≤10CFU/100mL。
二、智能控制系统:实现全流程实时监控
1. 在线监测与预警
· 关键指标监控:
实时监测电导率、TOC(≤0.5mg/L)、温度、流量等参数,数据异常时自动报警并触发冲洗或停机。例如,某药企通过翮硕系统将微生物检测合格率从 92% 提升至 99.8%。
· 远程运维支持:
支持 PLC+HMI 系统远程监控,可对接工厂 MES 系统,节省 80% 巡检人力,运维效率提升 50%。
2. 能源与资源管理
· 节能设计:
采用变频泵与能量回收装置,相比传统设备节能 30% 以上;多效蒸馏器利用蒸汽余热,减少蒸汽消耗 50%。
· 浓水回收:
二级 RO 浓水回流至原水罐,原水利用率提升至 90%,年节水成本。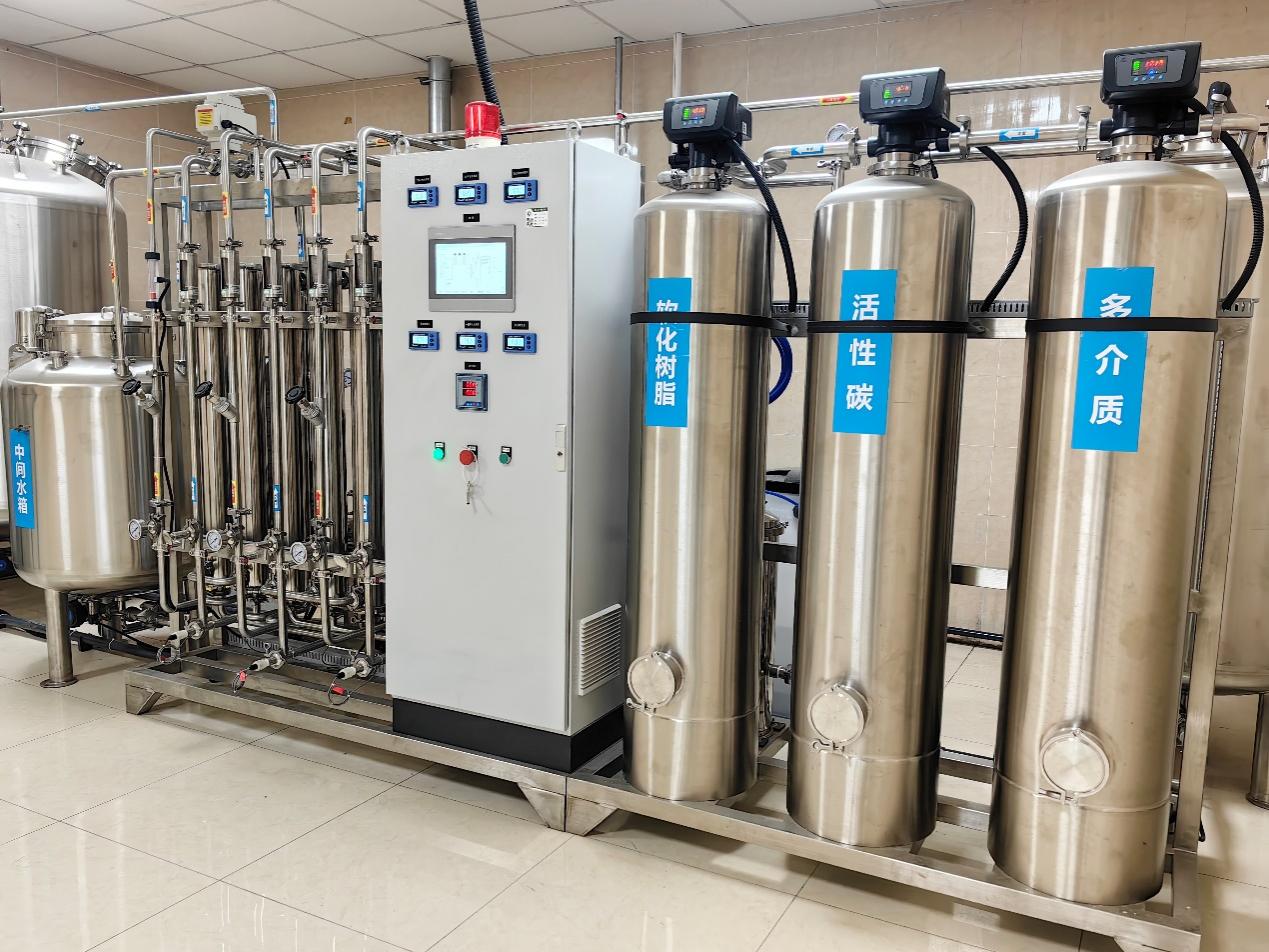
三、验证体系闭环:从设计到运行的全周期管控
1. 四阶段验证(DQ-IQ-OQ-PQ)
· 设计确认(DQ):
审查系统设计文件,确保符合 GMP 及 USP/EP/ChP 标准。
· 安装确认(IQ):
检查设备安装合规性,包括管道坡度、焊接质量、仪表校准等。
· 运行确认(OQ):
空载测试系统稳定性,验证消毒、清洗、报警等功能。
· 性能确认(PQ):
模拟生产工况连续运行 14 天,检测产水内有害物(≤0.25EU/mL)、微生物等指标。
2. 持续合规性保障
· 定期审计与监测:
每周检测沉降菌(≤10CFU / 皿),每月进行 TOC 与电导率全检,每季度开展系统风险评估。
· 数据可追溯性:
所有操作记录(如消毒时间、滤芯更换)均符合 FDA 21 CFR Part 11 电子签名要求,确保审计可追溯。
四、典型案例:某大型药企的 GMP 合规升级
· 改造背景:
原系统产水不稳定,微生物超标,无法通过 FDA 审计。
· 翮硕解决方案:
0. 更换为双级 RO+EDI 工艺,产水电导率稳定在 1.0μS/cm 以下;
1. 优化管道布局,消除死角,循环流速提升至 1.8m/s;
2. 集成纯蒸汽灭菌系统,微生物检测合格率从 92% 提升至 99.8%。
· 成果:
成功通过 FDA 现场审计,注射用水制备效率提升 40%,年运行成本降低 30%。
五、翮硕技术优势与行业价值
1. 多药典兼容:
系统同时满足 USP、EP、ChP 标准,例如电导率≤1.3μS/cm、TOC≤0.5mg/L,适用于全球市场。
2. 模块化设计:
支持产能灵活扩展(如从 4 吨 / 小时增至 20 吨 / 小时),维护周期延长至 6-12 个月,降低停机风险。
3. 可持续性创新:
相比传统工艺,能耗降低 40%,化学药剂使用减少 80%,符合绿色制药趋势。
总结
翮硕水处理通过材质合规、工艺创新、智能监控、验证闭环四大主要策略,为制药企业提供了 “少风险” 的纯化水解决方案。其系统不仅满足 GMP 的硬性要求,更通过实际案例验证了水质稳定性、生产效率提升和成本优化的综合价值,成为制药行业保障药品安全与合规的可靠伙伴。